
压缩机活塞环偏磨与使用周期短:材料及结构改造方案
针对一台WS2-4往复式压缩机三、四级活塞环约两个月就需更换的问题,荣德RONDER将改造重点放在偏磨严重的低压端子母复合环,提出更换耐磨材料、调整开口形式和增加卸荷结构的方案。方案旨在满足生产工艺密封要求的同时,降低活塞环与气缸之间的接触载荷,延长使用周期。
该机组位于天津某大型中外合资石化企业,用于乙烯及下游化工产品生产。拆检发现,部分低压端子母复合环一侧接近磨损殆尽,高压端斜口环则磨损正常。
拆检发现:同一环组内的磨损差异明显
该压缩机为立式结构,一、三级位于同一列,二、四级位于另一列。三、四级原有环组均由高压端的普通斜口环和低压端的子母复合环组成。
| 位置与结构 | 拆检情况 |
|---|---|
| 高压端普通斜口环 | 磨损正常 |
| 低压端子母复合环 | 严重偏磨,部分环一侧接近磨损殆尽 |
三、四级均出现上述现象。改造方案围绕低压端子母复合环的密封形式和受力情况展开。
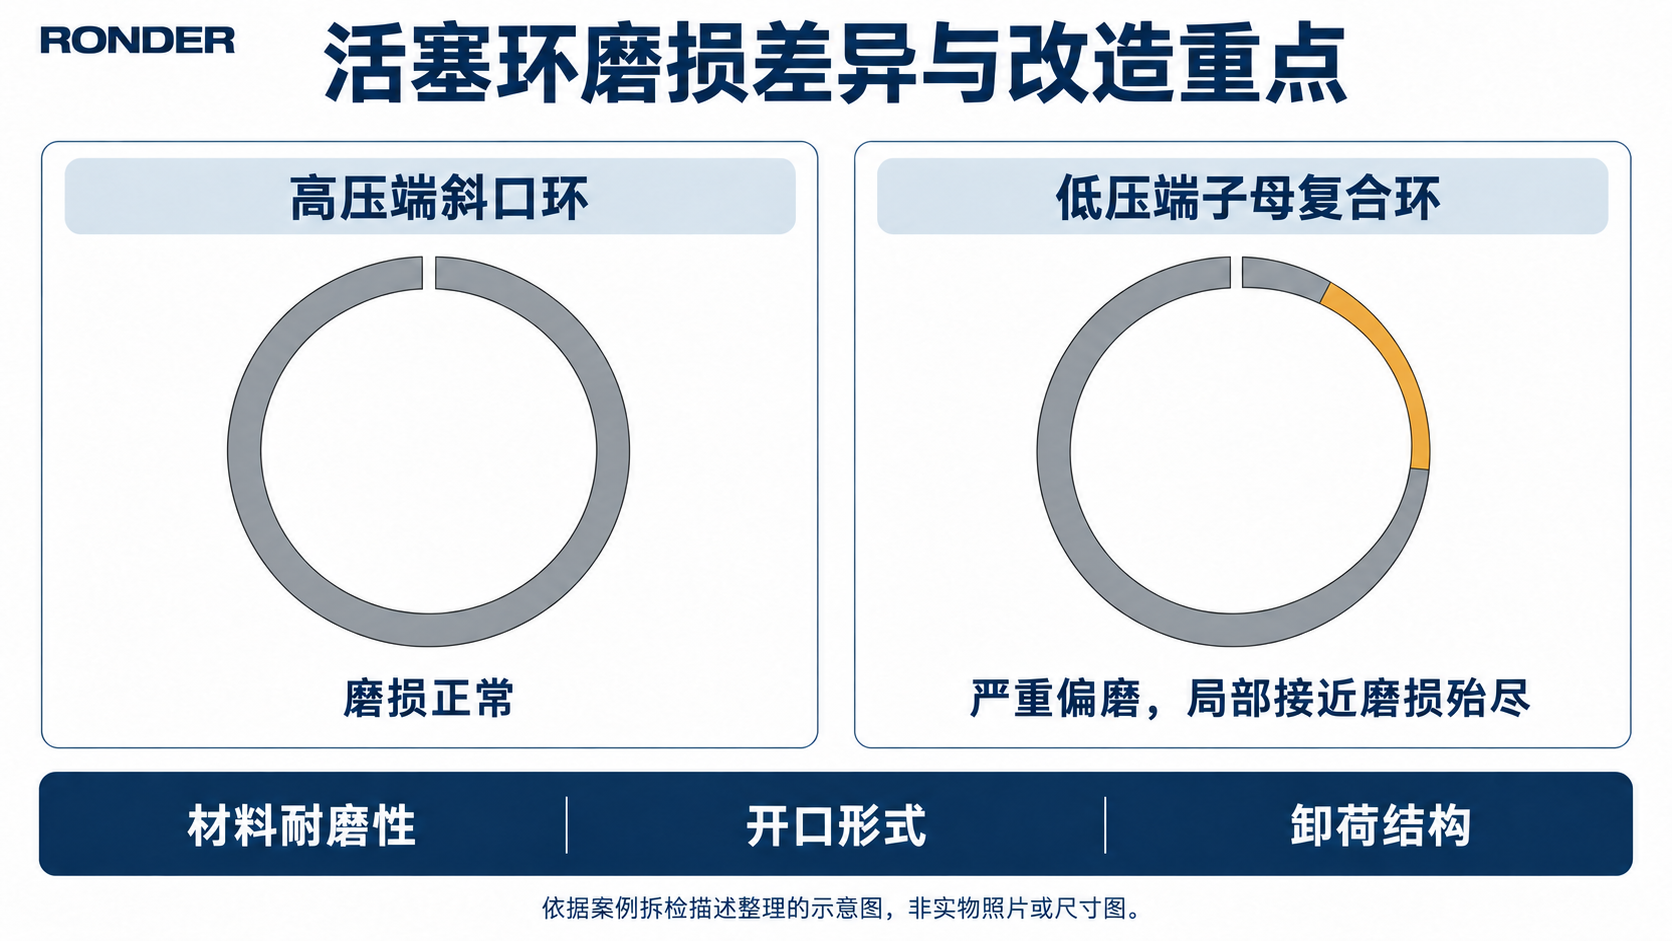
图1:高压端斜口环与低压端子母复合环的磨损差异示意。
密封要求与接触载荷
活塞环的外圆与气缸内孔配合,端面与环槽侧面配合,共同限制气体泄漏。开口及配合间隙仍会形成泄漏通道,因此需要多道环逐级节流。
运行时,气体压力将活塞环压向气缸表面。环背与外圆侧的压力分布影响接触载荷,也影响摩擦和磨损。荣德RONDER在工艺允许的泄漏范围内适度增加初始泄漏量,以降低平均接触压力。
荣德RONDER通过拆检定位磨损位置,通过受力分析确定结构调整方向,并同步核对气缸、活塞和环槽状态。
材料与结构调整
1. 采用耐磨材料
采用荣德RONDER自主研发的耐磨材料,以填充聚四氟乙烯为主,加入石墨和碳纤维,并与降低接触载荷的结构措施配合使用。
2. 保留前两道斜口环,后部采用搭接口
改造方案保留前两道斜口环,将后部子母复合环调整为单环搭接口结构。搭接部位形成曲折泄漏通道,用于减小径向磨损后开口增大对泄漏的影响。
荣德RONDER同时核对新环和磨损后的泄漏,按环槽及工作条件匹配搭接长度和配合关系。
3. 设置外圆卸荷槽
活塞环外圆设置卸荷槽,通过小孔与环槽底部连通。环背侧气体经小孔节流进入卸荷槽,改变外圆侧压力分布,以降低活塞环与气缸之间的接触载荷。
荣德RONDER通过试验由少到多逐步增加小孔数量,以工艺允许的泄漏量为上限确定最终孔数。
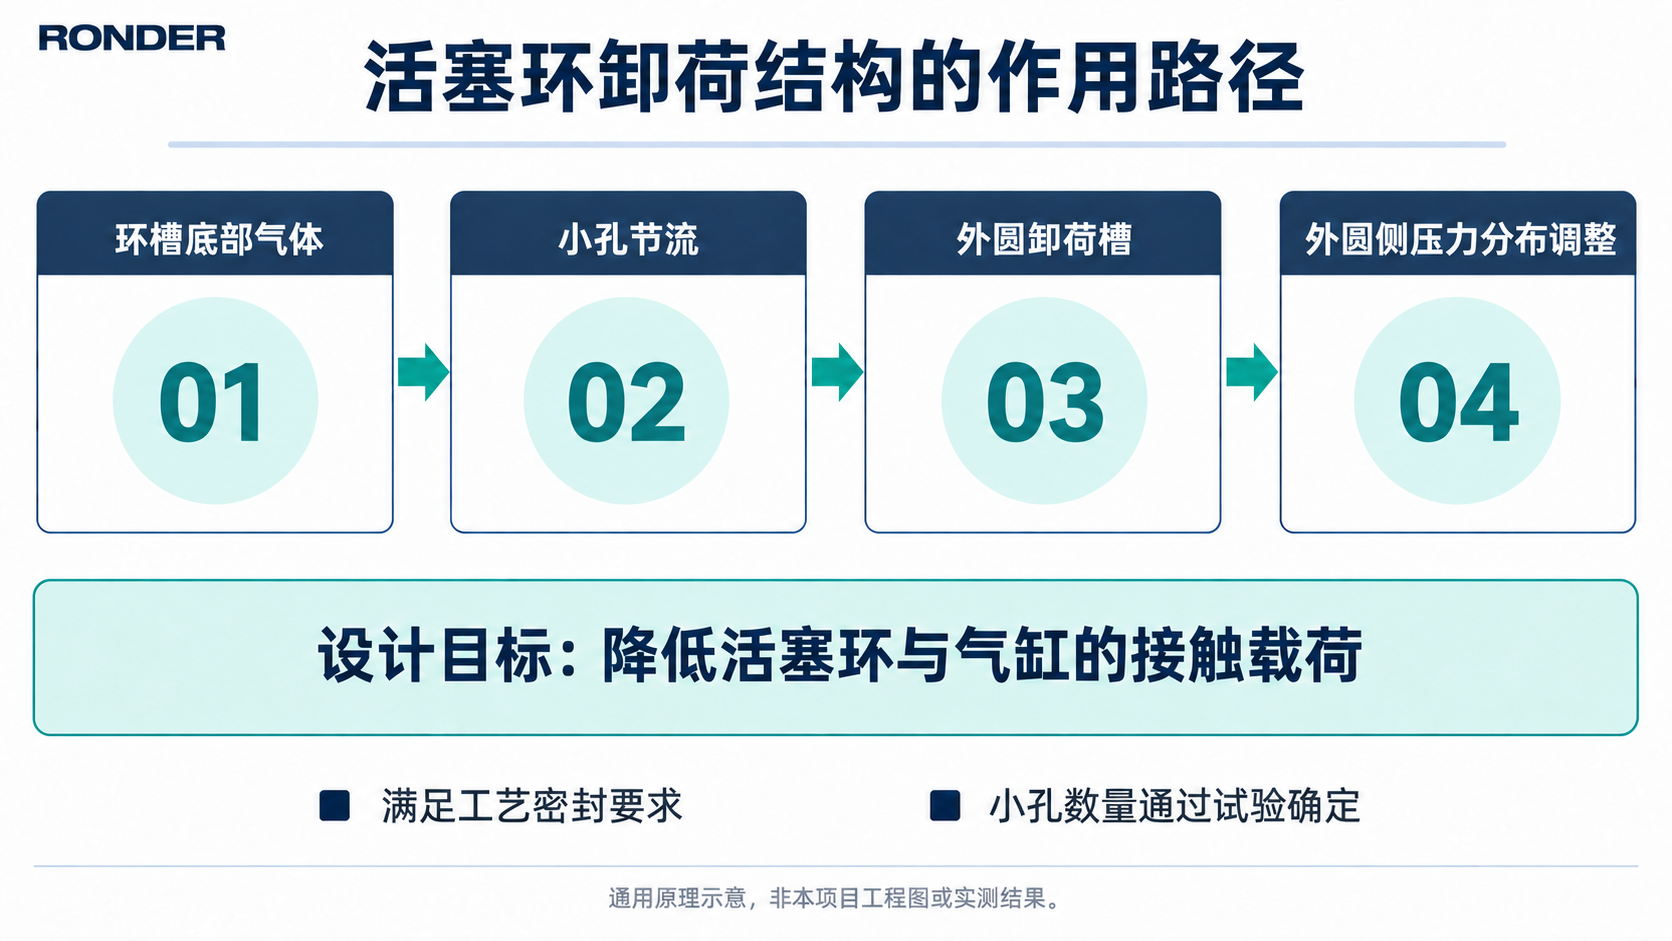
图2:外圆卸荷结构原理示意。
荣德RONDER改造的核对项目
| 检查内容 | 需要关注的问题 |
|---|---|
| 材料与工况 | 材料是否适合介质、温度及摩擦条件 |
| 开口与卸荷结构 | 初始泄漏及磨损后的密封能力是否满足工艺要求 |
| 环组配置 | 各道环的位置、功能与磨损分布是否匹配 |
| 使用记录 | 运行时间、工况变化和更换原因能否与拆检状态对应 |
荣德RONDER按具体级次与环组配置定制材料、开口形式和卸荷参数。
活塞环改造咨询
如需讨论活塞环磨损、偏磨或频繁更换的问题,可将机型和主要故障现象发送至 sales@ronder-valve.com,并提供:
- 压缩机型号、活塞结构及发生问题的级次;
- 介质组成、吸排气压力和温度、转速及润滑方式;
- 现有活塞环材料、开口形式、环组配置和使用周期;
- 按安装顺序标注的拆检照片,以及气缸、活塞和环槽检查记录。