
Модернизация клапанов поршневого компрессора факельного газа
| Компрессор | Поршневые компрессоры факельного газа L5.5/8/40, агрегаты № 5 и № 8. |
|---|---|
| Газовая среда | Факельный газ; опубликованный анализ включает H₂, углеводороды C₅ и H₂S. |
| Давление и температура | Нагнетание 1-й ступени: 0,18–0,23 МПа и 60–110 °C; 2-й ступени: 0,5–0,75 МПа и 90–130 °C. |
| Частота вращения | В опубликованном примере не указана. |
| Исходное состояние или механизм отказа | Сильное коксообразование; повторные отказы клапанов первой или второй ступени, интервалы 145–664 часов в 2008 году. |
| Решение RONDER | Клапаны для загрязнённых газов с пластинами PEEK, пружинами 17-7PH, сёдлами 3Cr13 и защитным покрытием седла. |
| Зафиксированный результат | Записи за 2009 год: 5 520 часов на агрегате № 5 и 2 136 часов на № 8; на даты учёта оба комплекта продолжали работать. |
После расширения установки на одном нефтеперерабатывающем предприятии межремонтный период клапанов компрессоров факельного газа сократился; на пластинах, сёдлах и опорах пружин образовались значительные коксовые отложения. Заказчик испытал клапаны RONDER для загрязнённых газов с пластинами PEEK, пружинами 17-7PH и сёдлами 3Cr13. Записи эксплуатации за 2009 год показывают наработку новых клапанов на двух агрегатах 5 520 и 2 136 часов; на соответствующие даты учёта оба комплекта продолжали работать.[1]
После ввода новых установок период работы клапанов сократился
Предприятие использовало поршневые компрессоры L5.5/8/40 для утилизации факельного газа. Рабочие данные компрессора приведены в таблице 1.
Таблица 1. Рабочие параметры компрессора
| Мощность/кВт | Давление нагнетания первой ступени/МПа | Температура нагнетания первой ступени/°C | Давление нагнетания второй ступени/МПа | Температура нагнетания второй ступени/°C | Расход в стандартном состоянии/(м³/мин) |
|---|---|---|---|---|---|
| 230 | 0,18—0,23 | 60—110 | 0,5—0,75 | 90—130 | 40 |
После завершения основной части реконструкции нефтеперерабатывающего предприятия в 2006 году последовательно вводились установки гидрирования, перегонки и коксования. Часть газов по существующим факельным линиям поступала в газгольдер и компрессоры. Сравнение состава в аналогичные периоды 2008 и 2005 годов показало увеличение содержания водорода и углеводородов C₅.[1]
Таблица 2. Водород, C₅ и сероводород в составе газа
| Дата отбора | H₂/% | C₅/% | H₂S/% |
|---|---|---|---|
| 2008-04-16 | 47 | 9,7 | 1,7 |
| 2008-03-12 | 48 | 8,3 | 2,3 |
| 2008-02-20 | 41 | 8,8 | 1,5 |
| 2005-04-27 | 25 | 7,5 | 2,8 |
| 2005-03-23 | 29 | 1,2 | 3,5 |
| 2005-02-23 | 27 | 1,5 | 1,4 |
Содержание приведено в объёмных процентах.
В ремонтных записях за 2008 год несколько раз отмечался ремонт из-за отказов клапанов первой или второй ступени; наработка между ремонтами составляла 145—664 часа.[1]
Таблица 3. Наработка исходных клапанов и ремонтные записи
| Агрегат | Дата начала | Дата окончания | Наработка/ч | Примечание |
|---|---|---|---|---|
| 5# | 2005-05-08 | 2005-11-16 | 2233 | 16 ноября капитальный ремонт компрессора, замена клапанов |
| 8# | 2005-06-08 | 2005-10-27 | 2217 | 27 октября капитальный ремонт компрессора, замена клапанов |
| 5# | 2008-08-15 | 2008-09-17 | 664 | 17 сентября отказ клапана первой ступени, ремонт |
| 5# | 2008-09-17 | 2008-09-25 | 164 | 25 сентября отказ клапана второй ступени, ремонт |
| 5# | 2008-09-25 | 2008-10-10 | 145 | 10 октября отказ клапана первой ступени, ремонт |
| 8# | 2008-06-01 | 2008-06-19 | 363 | 19 июня отказ клапанов первой и второй ступени, ремонт |
| 8# | 2008-06-19 | 2008-08-13 | 490 | 13 августа отказ клапана второй ступени, ремонт |
| 8# | 2008-08-13 | 2008-09-19 | 580 | 19 сентября отказ клапанов первой и второй ступени, ремонт |
Изменение фазового состава и коксовые отложения на клапанах
Анализ показал, что при увеличении содержания C₅ в процессе сжатия и расширения среды повышалась склонность среды к фазовому переходу; жидкость ударяла по пластине и седлу. При разборке на пластинах, сёдлах и опорах пружин обнаружили значительные коксовые отложения.[1]
Загрязнение, собранное на клапанах, при прикосновении имело порошкообразный вид. Анализ показал, что основными неорганическими элементами в масляных отложениях были сера (S), хлор (Cl) и железо (Fe). Это указывает на изменение состава газа и унос загрязнений как на основные факторы сокращения наработки клапанов.[1]
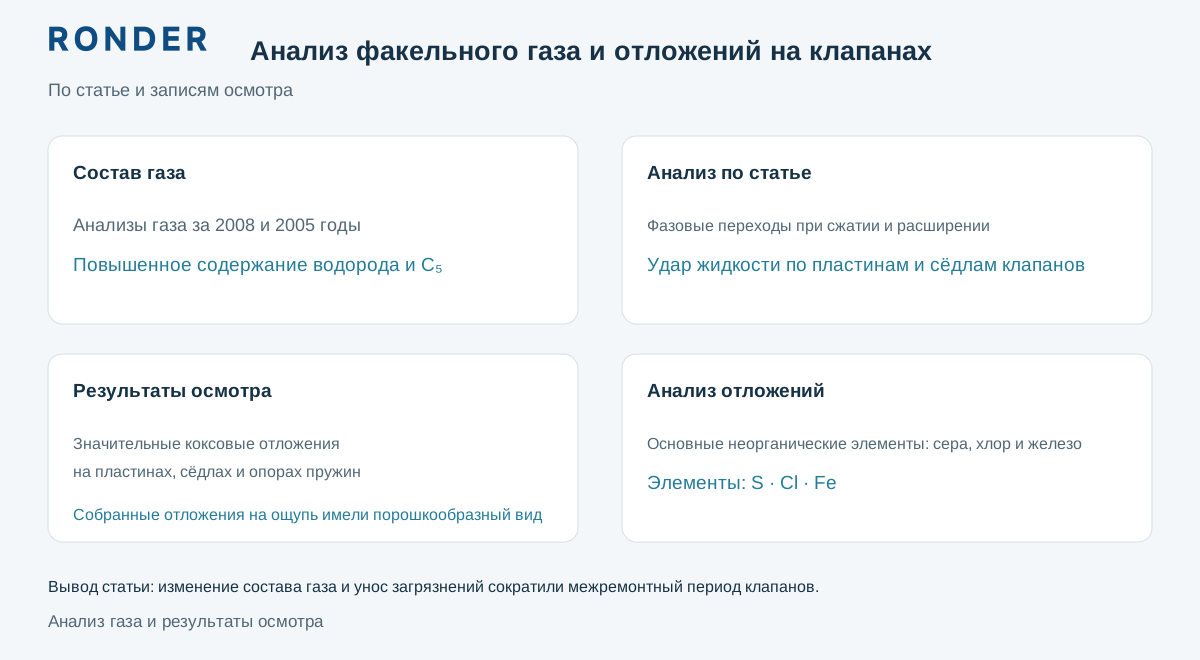
Результаты анализа среды и разборки клапана.
Изменение материалов клапана для загрязнённого газа
После анализа среды заказчик запросил решения у нескольких поставщиков и решил испытать клапаны RONDER для загрязнённых газов, изменив материалы пластины, пружины и седла.[1]
Пластины PEEK
Для среды с коррозионными компонентами, включая H₂S, и повышенным содержанием C₅ в новых клапанах применили пластины из PEEK (полиэфирэфиркетона).[1]
Изменение материала пружин
Результаты анализа химического состава пружины исходного клапана приведены в таблице 4.[1]
Таблица 4. Химический состав пружины исходного клапана
| C | Si | Mn | P | S | Cr | Ni | Mo |
|---|---|---|---|---|---|---|---|
| 0,053 | 0,41 | 16,46 | 0,025 | 0,003 | 12,08 | 0,89 | 0,04 |
Единица измерения: массовая доля (w, %).
Анализ показал, что исходная пружина изготовлена из нержавеющей стали с высоким содержанием марганца и низким содержанием никеля. С учётом коррозионности среды и пластичности и вязкости материала пружины RONDER заменила материал на нержавеющую сталь 17-7PH с дисперсионным упрочнением.[1]
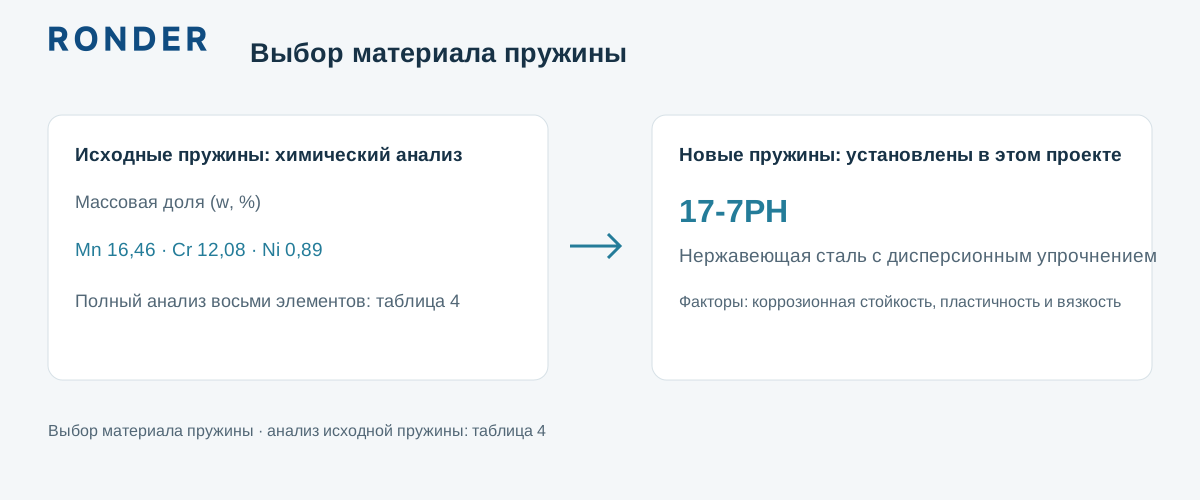
Выбор материала пружины.
Сёдла 3Cr13
Коррозионные компоненты, механические примеси и пыль в газе также влияют на работу седла. В новых клапанах применили сёдла из нержавеющей стали 3Cr13 и дополнительное покрытие поверхности, препятствующее загрязнению и коррозии.[1]
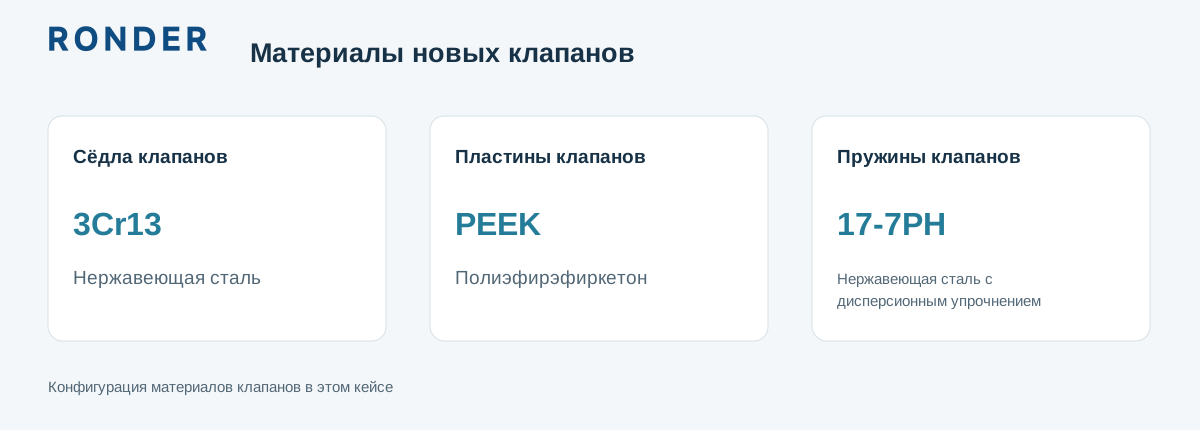
Конфигурация материалов нового клапана.
Результаты эксплуатации
В 2009 году наработка новых клапанов на агрегате 5# составила 5 520 часов, на агрегате 8# — 2 136 часов; на даты учёта оба комплекта клапанов продолжали работать.[1]
Таблица 5. Наработка новых клапанов
| Агрегат | Начало учёта | Конец учёта | Наработка/ч | Состояние на дату учёта |
|---|---|---|---|---|
| 5# | 2009-01-09 | 2009-08-28 | 5520 | Продолжал работать |
| 8# | 2009-06-26 | 2009-09-23 | 2136 | Продолжал работать |
Средняя наработка исходных клапанов за три последних периода на агрегатах 5# и 8# составляла 324,3 и 477,7 часа соответственно. Новые клапаны работали 5 520 и 2 136 часов и на даты учёта продолжали работать; это примерно в 17 и 4,5 раза больше исходной наработки соответственно.
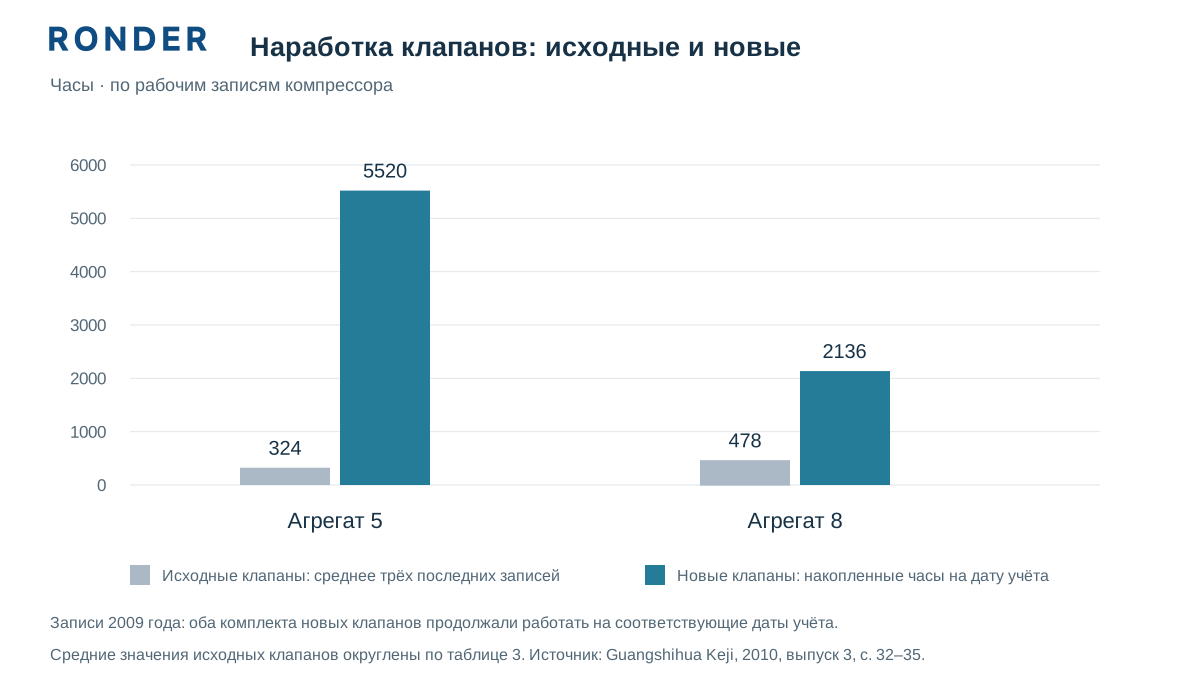
Сравнение средней наработки исходных клапанов с наработкой новых клапанов на дату учёта.
Отправить запрос на модернизацию клапана
Если клапаны компрессора факельного газа работают недолго, закоксовываются или часто повреждаются, направьте модель машины и краткое описание отказов на sales@ronder-valve.com, по возможности приложив:
- ступень клапана, давления и температуры всасывания и нагнетания, частоту вращения и диапазон нагрузки;
- состав среды, особенно тяжёлые углеводороды, коррозионные компоненты и унос примесей;
- записи о работе и ремонтах клапанов, доступные фотографии повреждённых деталей и установочные материалы.
Источник
- «Модернизация клапанов поршневого компрессора факельного газа». Научно-технический журнал Гуанчжоуского нефтехимического предприятия, 2010, № 3, с. 32—35.